
价格:面议
品牌:上海恩坷轴承有限公司
销量:0件
库存:1000件
订单:0个
评价:0条
华尔网为您提供在nachi轴承箱零件,电话:021-60524466,手机:13764565199,QQ:848172669,联系人:张康,地址:上海市嘉定区泰众路95号。以下的内容是关于在nachi轴承箱零件的详细介绍。
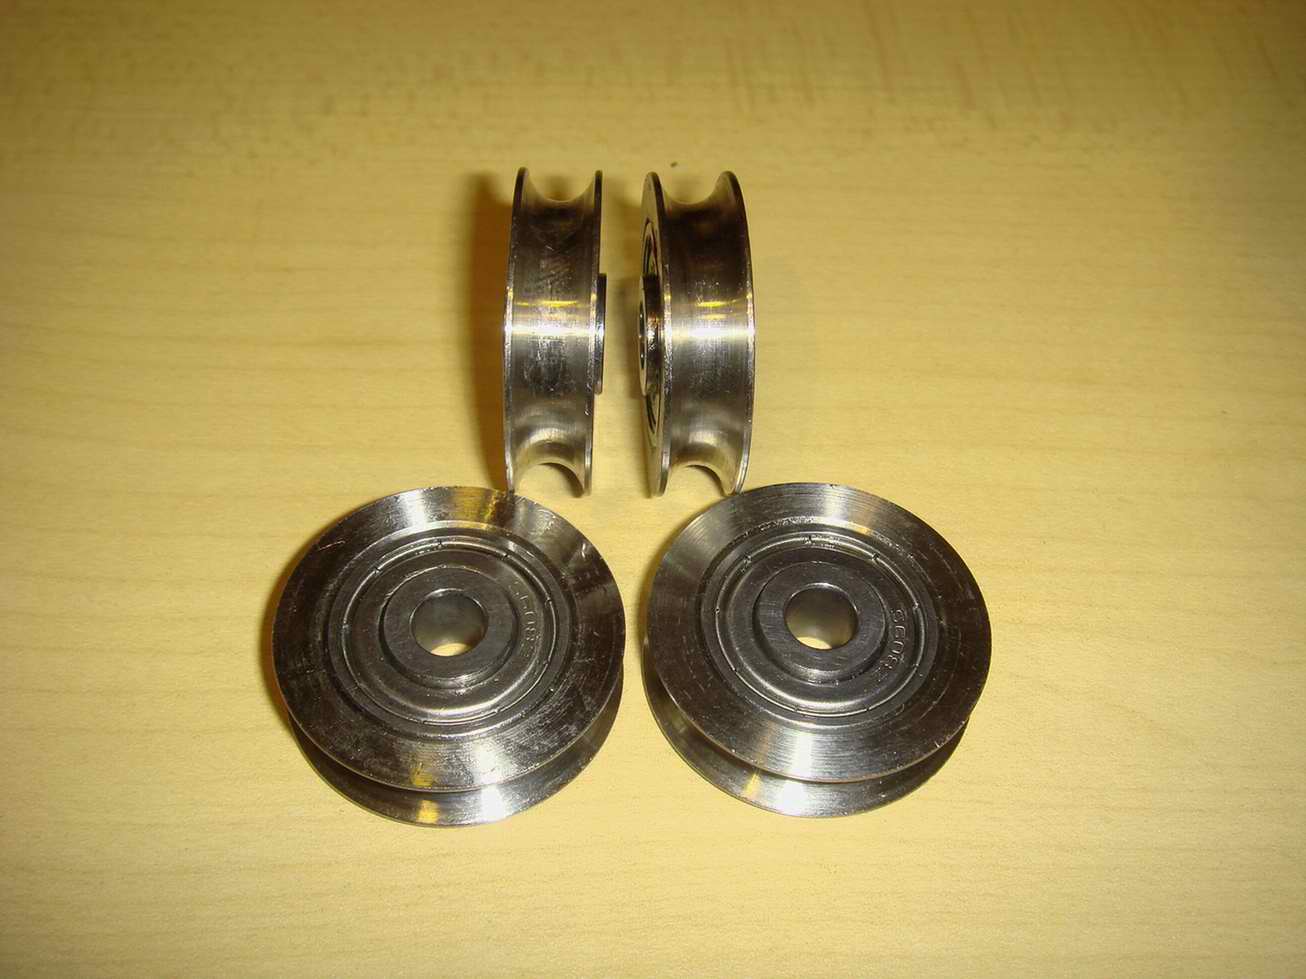
在nachi轴承箱零件
在nachi轴承(http://www.sh-nk.cn)的生产加工过程中,对nachi轴承箱零件的毛坯有很多需要注意的问题,首先毛坯的加工余量如何确定是与生产批量、毛坯尺寸、结构、精度和铸造方法等因素有着密切的联系。建议需要根据具体情况决定毛坯的加工余量。
在毛坯铸造的过程中,应防止砂眼和气孔的产生,为了减少毛坯制造时产生的残余应力,应使nachi轴承箱箱体壁厚尽量保持均匀,nachi轴承箱浇铸后应安排时效或退火工序。
nachi轴承箱零件有复杂的内腔,应选用易于成型的材料和制造方法。铸铁容易成型、切削性能好、价格低廉、并且具有良好的耐磨性和减震性。
铸件毛坯的精度和加工余量是根据生产批量而定的。对于单件小批量的生产,一般采用木模手工造型。这种毛坯的精度低,加工余量大,其平面余量一般为7-12mm,孔在半径上的余量可适当减低,则平面余量为5-10mm,孔(半径上)的余量为7-12mm。为了减少加工余量,对于单件小批量生产直径大于50mm的孔和成批量生产大于30mm的孔,一般都要在毛坯上铸出预孔。
热处理是nachi轴承箱零件加工过程中的一道十分重要的工序,需要合理安排。由于nachi轴承箱零件的结构复杂,壁厚也不均匀,因此,在铸造时会产生较大的残余应力。为了消除残余应力,减少加工后的变形和保证精度的稳定,所以,在铸造之后必须安排人工时效处理。人工时效的工艺规范为:加热到500°c-550°c,保温4-6h,冷却速度小于或等于30°c/h,出炉温度小于或等于200°。
普通nachi轴承的nachi轴承箱零件,一般在铸造之后安排一次人工时效处理。对一些高精度或形状特别复杂的nachi轴承箱零件,在粗加工之后还要安排一次人工时效处理,以消除粗加工所造成的残余应力。有些精度要求不高的箱体零件毛坯,有时不安排时效处理,而是利用粗、精加工工序间的停放和运输时间,使之得到自然时效。
在nachi轴承箱零件
日期:2015-07-09 13:34 点击:5
 |
||
联系方式


